
 " />
【 WeChat QR code consultation】
+86 13698775878

Extrusion welding သည် HDPE ကဲ့သို့သော polyolefin geomembrane ပစ္စည်းများအတွက် အဓိက အချောထည်နည်းပညာဖြစ်သည်။ Extrusion welding သည် သွန်းသောပလပ်စတစ်ပုတီးစေ့များကို သာမိုပလတ်စတစ်ဂျီအိုမမ်ဘရိန်းပစ္စည်းများကို ဂဟေဆော်ရန်အတွက် အသုံးပြုသော အပြီးသတ်နည်းပညာတစ်ခုဖြစ်သည်။ extrusion welds ၏အရည်အသွေးသည် ဂဟေဆော်သူ၏ကျွမ်းကျင်မှုအပေါ်မူတည်ပါသည်။
ထုထည်ဂဟေဆော်သူများသည် သွန်းသောပလပ်စတစ်ကို အထူးပုံဖော်ထားသော ဂဟေဖိနပ်ထဲသို့ ပလတ်စတစ်ဆားဝက်အူဖြင့် အပူပေးထားသောစည်ကို အသုံးပြုသည်။ ဂဟေဖိနပ်၏ ပုံသဏ္ဍာန်သည် ဂဟေပစ္စည်း၏ အမျိုးအစားနှင့် အထူအတွက် သင့်လျော်သော ပလပ်စတစ်ပုတီးစေ့များအဖြစ် ပြုလုပ်နိုင်သည်။ ဂဟေဧရိယာကို ကြိုတင်အပူပေးရန်အတွက် လေပူမှုတ်စက်ကို ပေါင်းထုတ်ထားသော ဂဟေဆော်သူနှင့် ချိတ်ဆက်ထားသည်။ ဂဟေဆော်သူသည် ဂဟေဆော်ရန်အတွက် လိုအပ်သော ဖိအားကိုထုတ်ပေးရန် ၎င်း၏ကိုယ်ပိုင်အလေးချိန်ကို အသုံးပြုပြီး အော်ပရေတာသည် ဂဟေဆော်သူကို ကိုယ်တိုင် စီမံဆောင်ရွက်ပေးသည်။ Extrusion Welders များသည် အရွယ်အစား အမျိုးမျိုးနှင့် အထွက်နှုန်း ကွဲပြားသည်။ Extrusion welding ကို HDPE စာရွက်များပေါ်တွင် ပြုလုပ်လေ့ရှိသည်။ Extrusion welding ကို polypropylene အတွက် အသုံးများသည်။ အခြားသော သာမိုပလတ်စတစ်ပစ္စည်းများကို ပေါင်းထည့်ခြင်းသည် သာမန်မဟုတ်ပေ။
Extrusion welding သည် အထူကန့်သတ်ထားသော လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ ဂဟေဆော်ရန်အတွက် လိုအပ်သော အပူပေးပလတ်စတစ်ပမာဏသည် ပါးလွှာသော အခင်းများမှတဆင့် အရည်ပျော်သွားနိုင်သည်။ Extrusion welding သည် အပူချိန်နှင့် weld bead အထူကြား ဟန်ချက်ညီရန် လိုအပ်သည်။ ဂဟေဆော်ထားသော ပုတီးစေ့သည် ထူလွန်းပါက သို့မဟုတ် ဂဟေဆက်ခြင်း အပူချိန် အလွန်မြင့်မားပါက၊ စာရွက်ပုံသဏ္ဍာန် ဖြစ်ပေါ်နိုင်သည်။ ယေဘူယျအားဖြင့် ပြောရလျှင် ပစ္စည်းပိုထူလေ၊ ပုံပျက်ပုံပျက်လေလေ၊ extrusion weld သည် ပိုကောင်းလေဖြစ်သည်။ PP ကဲ့သို့သော အချို့သောပစ္စည်းများသည် မြင့်မားသော ဂဟေအပူချိန်များ မလိုအပ်ပါ။ ၎င်းသည် ပိုမိုပါးလွှာသော ပစ္စည်းများတွင် ပေါင်းထည့်ခြင်းကို ဂဟေဆော်ရန် ခွင့်ပြုသည်။ ဂဟေဖိနပ်ပရိုဖိုင်များသည် ဂဟေပစ္စည်း၏အထူအတွက်လည်း သင့်လျော်ပြီး အပြားနီးပါးရှိသော ဂဟေဖိနပ်များကို ပါးလွှာသောစာရွက်များအတွက် အသုံးပြုကြသည်။ ဂဟေဆော်သည့် ဖလင်ပစ္စည်းများသည် သေးငယ်သော ဂဟေဆက်များကို ထုတ်လုပ်ပေးသည့် အထူးဂဟေကိရိယာများ လိုအပ်နိုင်သည်။
Extrusion welding ပိုက်များ ပတ်ပတ်လည် ထိုးဖောက်ခြင်း။
Extrusion welding သည် နှေးကွေးသော လုပ်ငန်းစဉ်ဖြစ်ပြီး များသောအားဖြင့် အလုပ်ပြီးစီးမှု၊ ချုပ်ရိုးဖြတ်ကျော်မှုနှင့် ချိတ်ဆက်မှုများကို ကန့်သတ်ထားသည်။ HDPE ပရောဂျက်အားလုံးသည် သပ်ဂဟေဆော်သူများသည် မပြီးမြောက်နိုင်သော ပြီးစီးမှုလုပ်ငန်းကို အပြီးသတ်ရန်အတွက် ထုဆစ်ထားသော ဂဟေဆော်သူများ လိုအပ်သည်။ အများအားဖြင့် သပ်ဂဟေကို ထုတ်လုပ်မှု ဂဟေဆက်အားလုံးအတွက် အသုံးပြုမည်ဖြစ်ပြီး၊ Extrusion welds များကို ပိုက်ထိုးဖောက်ခြင်းနှင့် ပြီးစီးအောင် ဂဟေဆော်ရန်အတွက် အသုံးပြုမည်ဖြစ်သည်။ Extrusion ဂဟေဆော်သူများသည် လည်ပတ်ရန်အတွက် အနည်းငယ်ကွာဟမှု လိုအပ်သည်။ ပိုက်အတွင်းသို့ ထိုးဖောက်ဝင်ရောက်ခြင်းနှင့် စုပ်ယူခြင်းများတွင်၊ ဂဟေဆက်ရန်အတွက် ပိုက်အောက်ဘက်တွင် ကင်းရှင်းမှု အနည်းဆုံး 600mm (24 လက်မ) ရှိရန် လိုအပ်သည်။
extrusion welding မစတင်မီ၊ နယ်ပယ်အခြေအနေများအောက်တွင် မတူညီသော ပရောဂျက်ပစ္စည်းများအတွက် အစမ်းဂဟေများကို ပြင်ဆင်ပါ။ ဤအရည်အချင်းပြည့်မီသော ဂဟေဆော်ခြင်းကို ဂဟေဆော်သူ၏ ဆက်တင်များကို အတည်ပြုရန် အသုံးပြုသည်။ ဂဟေဆက်၏တိုတောင်းသောအပိုင်း (၁ မီတာခန့်) ကိုထုတ်လုပ်ပြီးနမူနာတစ်ခုယူကာ ဖျက်ဆီးစမ်းသပ်သည်။ စမ်းသပ်မှုသည် ပရောဂျက်သတ်မှတ်ချက်များနှင့် ကိုက်ညီပါက ဂဟေဆက်ခြင်းကို ဆက်လက်လုပ်ဆောင်နိုင်သည်။ စာမေးပွဲမအောင်မြင်ပါက ဂဟေသမားကို ချိန်ညှိပြီး အရည်အချင်းပြည့်မီသည်။
Extrusion welds များကို အဖျက်စမ်းသပ်မှုဖြင့် မကြာခဏ စမ်းသပ်သည်။ ဝန်ထမ်းများသည် ကွင်းဆင်းစစ်ဆေးခြင်းအတွက် သယ်ဆောင်ရလွယ်ကူသော တင်းမာမှုမီတာများ တပ်ဆင်ထားပါသည်။ Wedge welds များကို shear and peel ဖြင့် စမ်းသပ်သည်။ Shear testing သည် cross-weld strength ၏ အခြေခံစမ်းသပ်ချက်ဖြစ်ပြီး peel test ကို weld quality ကိုအတည်ပြုရန်အသုံးပြုသည်။ extrusion welds အစီအစဉ်ကြောင့် အခွံစမ်းသပ်ခြင်းကို တစ်ဖက်မှသာလျှင် လုပ်ဆောင်နိုင်သည်။ ရိတ်ခြင်းနှင့် အခွံစမ်းသပ်ခြင်းအတွက် သတ်မှတ်ချက်များကို geomembrane သတ်မှတ်ချက်လက်စွဲနှင့် HDPE သတ်မှတ်ချက်ကဏ္ဍ၏ ဤကဏ္ဍတွင် ပါဝင်သည်။
ပြီးပြည့်စုံသော extrusion welds များကို များသောအားဖြင့် ဖုန်စုပ်ပုံးကို အသုံးပြု၍ စမ်းသပ်ကြသည်။ ချုပ်ရိုးကို ဆပ်ပြာရေဖြင့် ဖြည့်ထားပြီး ပွင့်လင်းမြင်သာသော သေတ္တာကို အပေါ်မှ ချထားကာ ဖုန်စုပ်စက်ကို အသုံးပြုသည်။ ချို့ယွင်းချက်များသည် လေဟာနယ်ဘောက်စ်တွင် ပူဖောင်းချောင်းများအဖြစ် ပေါ်လာပါမည်။
Field welding သည် ဂဟေဆက်ထားသော မျက်နှာပြင်များကို သန့်ရှင်းခြောက်သွေ့စေရန် လိုအပ်သည်။ အပူချိန်နှင့် အခြားပတ်ဝန်းကျင်ဆိုင်ရာအချက်များကြောင့်လည်း ကန့်သတ်ချက်များရှိနိုင်သည်။ Extrusion Welders များသည် ဂဟေဧရိယာတွင်ရှိသော အစိုဓာတ်ကို ထိလွယ်ရှလွယ်ဖြစ်နိုင်သော်လည်း ကြိုတင်အပူပေးသော လေမှုတ်စက်များသည် ကိစ္စအများစုတွင် ဂဟေဧရိယာကို ခြောက်သွေ့အောင်ထားတတ်သည်။ အလွန်အေးသော ရာသီဥတုတွင် Extrusion welding ကို ကန့်သတ်ထားနိုင်သည်။ အသေးစိတ်အတွက်၊
extrusion welding အတွက် ပြင်ဆင်ခြင်းတွင် ဂဟေဆက်မည့်နေရာကို သန့်ရှင်းရေးလုပ်ပြီး ကြိတ်ခြင်း ပါ၀င်သည်၊ ထို့နောက် ဖာထေးခြင်း သို့မဟုတ် ထပ်နေမှုများကို ပြုပြင်ရန် လေပူလက်ဂဟေကို အသုံးပြုပါ။ ကြိတ်ခွဲခြင်း နှင့် ဂဟေဆော်ခြင်း လုပ်ငန်းဆောင်တာများအတွင်း tack welding သည် ပစ္စည်းကို တစ်နေရာတည်းတွင် ထိန်းသိမ်းထားသည်။ ဖာထေးမှုအားလုံးသည် လုံးဝန်းသောထောင့်များ ရှိသင့်သည်။
HDPE စာရွက်များကို ပေါင်းထုတ်ရာတွင် ဂဟေဆော်ခြင်းမပြုမီ ကြိတ်ခွဲရန် လိုအပ်သည်။ HDPE ဖလင်သည် ထိတွေ့သောအခါတွင် မျက်နှာပြင်ပေါ်တွင် အောက်ဆီဂျင် ထွက်လာပြီး extrusion welding နည်းပညာသည် ဤအောက်ဆိုဒ်အလွှာကို ဖယ်ရှားရန် လိုအပ်သည်။ Extrusion welds များကို ဂဟေမဆက်မီ ကြိတ်ဘီးဖြင့် ချက်ခြင်းကြိတ်ခြင်းဖြင့် ပြင်ဆင်သည်။ ကြိတ်ခွဲရာတွင် အထူ၏ 10% ထက်မပိုစေရပါ။ ကြိတ်ခြင်းအမှတ်အသားများ၏ ဦးတည်ရာသည် အရေးမကြီးပါ၊၊ ကြိတ်ခြင်းအမှတ်များသည် ဂဟေဆော်ဧရိယာထက် မကျော်လွန်သရွေ့၊ အပြိုင်နှင့် ထောင့်ဖြတ်ကြိတ်ခြင်းနှစ်ခုစလုံးသည် ထိရောက်မှုရှိကြောင်း သက်သေပြပါသည်။ ဂဟေဧရိယာ၏ကြိတ်ပြင်ဆင်မှုကို ဂဟေမဆက်မီ 45 မိနစ်ထက်မပိုစေရပါ။
ဆီစုပ်စက်များနှင့် ချိတ်ဆက်ရန်အတွက် Extrusion welds များ
extrusion weld bead တွင် extruded material များပြားသောကြောင့်၊ cooling လုပ်နေစဉ်တွင် stress concentration ပြဿနာရှိနိုင်သည်။ extrusion welds တွင် ဖိစီးမှု စုဆောင်းခြင်းမှ ကာကွယ်ရန်၊ ကန့်သတ်ချက် နှစ်ခုရှိသည်။ ပထမကန့်သတ်ချက်မှာ extrusion weld beads ကို လေ သို့မဟုတ် ရေဖြင့် အတုအယောင် အအေးခံ၍ မရပါ။ ဒုတိယ ကန့်သတ်ချက်မှာ တစ်ခုနှင့်တစ်ခု ဘေးချင်းကပ်လျက် ထုတ်ယူထားသော ပုတီးနှစ်လုံးထက် မပိုစေရ။
Extrusion welding သည် အစိုဓာတ်ပါဝင်မှုအပေါ် အလွန်အကဲဆတ်ပြီး အဖြစ်များသောပြဿနာမှာ ဂဟေဆက်ခြင်းလုပ်ငန်းစဉ်အတွင်း ဂဟေဆက်ခြင်းမှ အစိုဓာတ်များ စိမ့်ထွက်ခြင်းဖြစ်ပါသည်။ extrusion welds များသည် အများအားဖြင့် ပြုပြင်ခြင်းဖြစ်သောကြောင့် ဂဟေမဆက်မီတွင် ချို့ယွင်းချက်ထဲသို့ ရေအများအပြား စိမ့်ဝင်သွားနိုင်သည်။ အချို့ကိစ္စများတွင်၊ ဤရေကို ဂဟေဆက်ရန်အတွက် ထိန်းချုပ်ရန် ခက်ခဲသည်။ နည်းလမ်းတစ်ခုမှာ ပေါက်ကြားနေသောချို့ယွင်းချက်အပေါ် ယဇ်ပူဇော်သည့်ဖာထေးခြင်းကို တိပ် သို့မဟုတ် အခြားအကာအရံများဖြင့် တံဆိပ်ခတ်ခြင်းဖြစ်သည်။ ထို့နောက် ပိုကြီးသော patch ကို ပုံမှန်အားဖြင့် ပြုပြင်ပြီး ဂဟေဆက်သည်။ ယဇ်ပူဇော်သည့်ဖာထေးသည် ပြီးမြောက်သည့်ဖာထေးမှုအောက်တွင် ကျန်ရှိနေပါသည်။
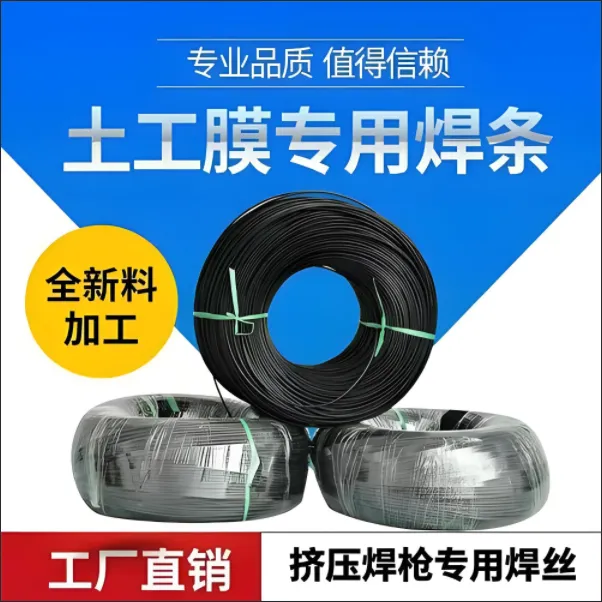
HDPE ပလပ်စတစ်ဂဟေဆော်တံ (Geoomembrane Welding Rod)
ကူမင်း Geomembrane ခွဲခြမ်းစိတ်ဖြာခြင်း။
Kunming Geomembrane ဆောက်လုပ်ရေးလုပ်ငန်း - YN ဆောက်လုပ်ရေးပစ္စည်းများကိုရှာဖွေပါ။
Kaiyuan Geomembrane ဆောက်လုပ်ရေး စုစုပေါင်း 800 စတုရန်းမီတာ
Geomembrane ၏ရုပ်သွင်ပြင်လက္ခဏာများ
Geomembrane ယိုစိမ့်ခြင်းကို ကုသခြင်း။
ကုဒ်ဆွေးနွေးချက်ကို စကင်ဖတ်ပါ။
 မြန်မာ