Hàn màng địa kỹ thuật là bước quan trọng quyết định hệ thống lót HDPE có hoạt động như thiết kế hay không. Đường may kém là nguyên nhân gây rò rỉ phổ biến nhất trong các dự án chống thấm. Hướng dẫn này bao gồm các bước và thông số chính để sản xuất các đường nối màng địa kỹ thuật HDPE chắc chắn và đáng tin cậy.
https://ynmaterials.com/vn/2029.html
Các phương pháp hàn chính
Hàn nêm nóng là phương pháp được sử dụng rộng rãi nhất cho màng địa kỹ thuật HDPE. Một cái nêm được nung nóng làm tan chảy hai tấm chồng lên nhau trong khi con lăn áp lực kết hợp chúng lại với nhau. Nó tạo ra một đường nối đôi có rãnh dẫn khí ở giữa, có thể kiểm tra áp suất tại chỗ.
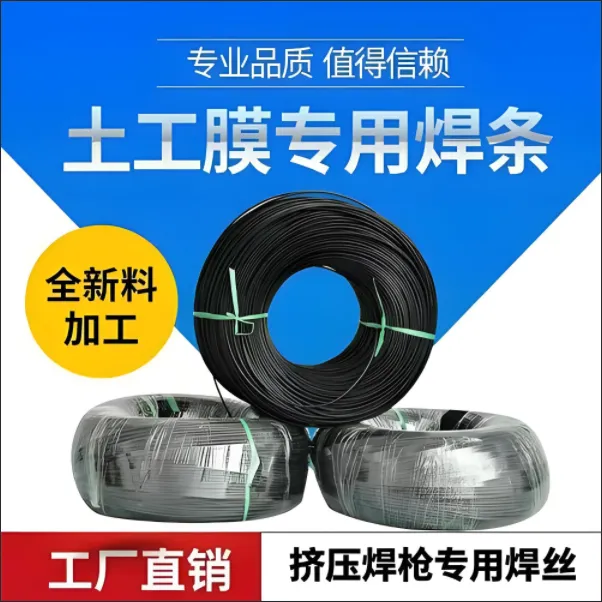
Hàn đùn được sử dụng để sửa chữa, vá, các góc và các chi tiết mà nêm nóng không thể chạm tới. Một hạt nhựa HDPE nóng chảy được ép đùn lên mối nối để kết dính các tấm.
Các thông số hàn chính
- Nhiệt độ nêm: thường là 380-420°C tùy thuộc vào độ dày màng và nhiệt độ môi trường.
- Tốc độ hàn: thường là 2-5 m/phút; giảm tốc độ trong thời tiết lạnh để duy trì sự tan chảy thích hợp.
- Chiều rộng chồng lên nhau: ít nhất 100-150 mm để có đường may đôi ổn định.
- Chuẩn bị bề mặt: cả hai tấm phải sạch, khô và không có bụi, dầu hoặc hơi ẩm.
Thử nghiệm hiện trường các đường hàn
Sau khi hàn, các đường nối phải được kiểm tra bằng cách kiểm tra áp suất không khí đối với kênh rãnh đôi và bằng cách bóc và cắt
thử nghiệm trên dải mẫu. Chỉ những người vận hành được đào tạo với thiết bị hàn đã được hiệu chuẩn mới được thực hiện hàn đường nối. Đối với các công trình sửa chữa, que hàn HDPE chất lượng HDPE là điều cần thiết để có một mối hàn đùn đáng tin cậy. Về màng, hãy xem các sản phẩm màng địa kỹ thuật HDPE của chúng tôi.

 " />
 Tiếng Việt