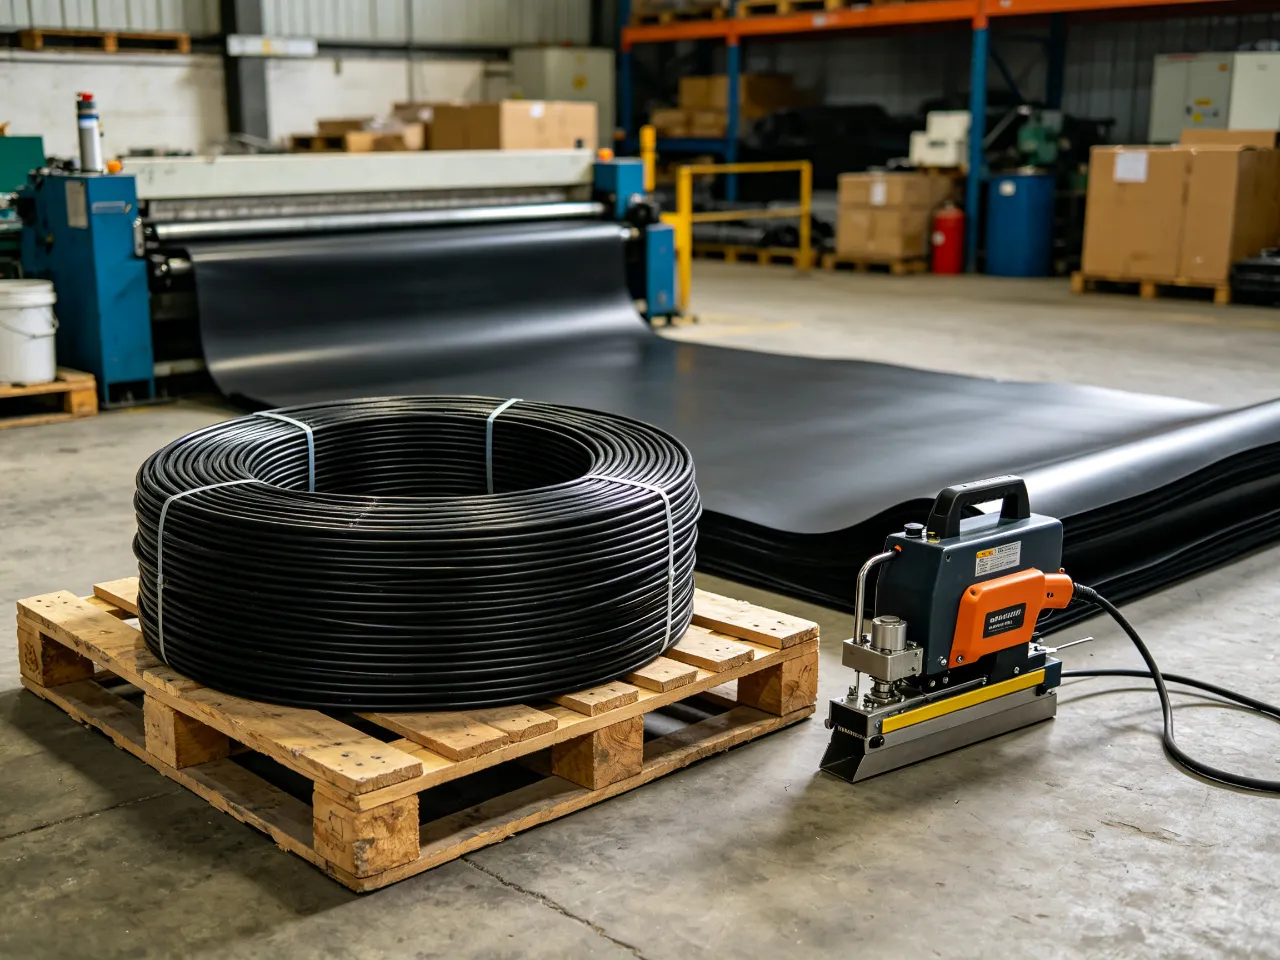
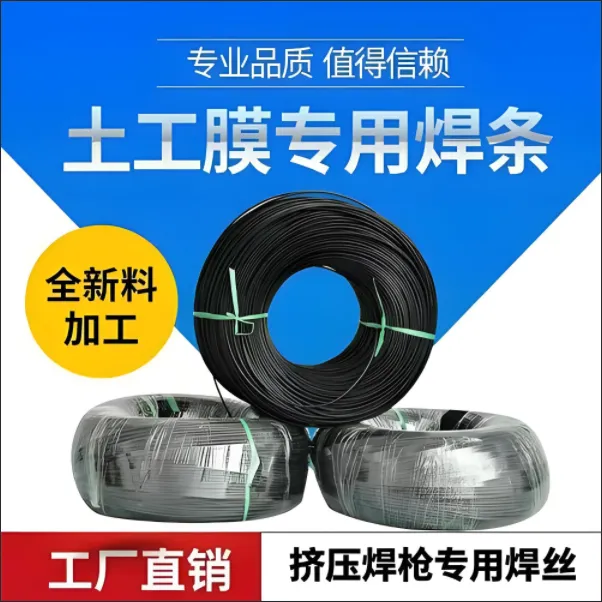
Than h hàn HDP E chủ yếu được sử dụng cùng với máy hàn ép đ ùn để kết nối mà ng địa chất HDP E , mà ng compos ite v ải địa chất và tấm không th ấm nước . Ho ạt động chính xác là chì a khóa để hình thành một hàn chắc chắn và không rò r ỉ .
B ước 1 - Chu ẩn bị bề mặt : làm sạch khu vực hàn của mà ng bằng một mi ếng v ải kh ô , loại bỏ bụ i , dầu và độ ẩm , và giữ cho bề mặt kh ô rá o . Chi ều rộng chồng ché o của hai mà ng nên không nhỏ hơn 80 -100 mm .
B ước 2 - S ưở i ấm : làm nóng máy hàn đ ùn đến nhiệt độ khuyến cáo (kho ảng 220 -2 60 ° C) theo vật liệu thanh và độ dày mà ng , và làm nóng bề mặt mà ng bằng súng không khí nóng cho đến khi bề mặt trở nên mềm mại và hơi bóng .
B ước 3 - Hàn : n ạp thanh hàn đều vào vò i phun máy , hàn d ọc theo đường may với tốc độ đồng nhất , đảm bảo thanh nóng chảy hoàn toàn l ấp đầy rã nh V của kh ớp nối . T ốc độ hàn nên ổn định để tránh hàn dưới hoặc đốt quá mức .
< s pan style =" font - size " style =" font - size " style =" font - size ">
B ước 4: Ki ểm tra : sau khi hàn , kiểm tra sự xuất hiện của đường may hàn , cắt mẫu để kiểm tra độ bền kéo và sử dụng áp suất không khí hoặc hộp chân không để phát hiện rò r ỉ .Đ ường hàn đủ tiêu chuẩn phải m ịn mà ng , đầy đủ , không có bong bóng , n ứt hoặc r ỗ ng .

 " />
 Tiếng Việt